

Ыстық мырышталған қамыт тақтайшаларының негізгі өндірістік процесі-субстрат өңдеу → бетті алдын ала өңдеу → ыстық-мырышпен өңдеу → кейінгі-өңдеу → тексеру және жөнелту» айналасында айналады. Әрбір қадам механикалық қасиеттерді, коррозияға төзімділікті және жалғау тақталарының үйлесімділігін қамтамасыз ету үшін дәлдікті, тазалықты және жабын сапасын қатаң бақылауды талап етеді. Нақты қадамдар келесідей:
Субстратты таңдау: Кернеу деңгейіне (110кВ/220кВ/500кВ/УВ) және қосылатын пластинаның номиналды жүктемесіне қарай, төменгі легирленген жоғары берік болат табақтарды немесе GB/T 700 (Q235) және GB/T 1591 (Q345) сияқты стандарттарға сәйкес келетін соғылмаларды таңдаңыз және субстраттың беріктігі он стандартқа сай болуын қамтамасыз етеді. (субстраттағы ақауларға байланысты кейінірек сынуды болдырмау).
Материалды кесу: CNC жалынмен кесу, плазмалық кесу немесе лазерлік кесу арқылы болат пластина жалғау пластинасының конструкция сызбаларының пішініне (тікбұрышты, үшбұрышты, Y-тәрізді және т.б.) сәйкес дайындамаларға кесіледі. Негізгі талаптар: Кесу жиектері тегіс, саңылаулар, жарықтар немесе оксид қалдықтары болмауы керек және өлшем қателігі ±1мм шегінде бақылануы керек (кейінгі өңдеудің дәлдігін қамтамасыз ету үшін).
Штамптау: Қалың пластиналар немесе жоғары кернеу талаптары бар түрлер үшін кесуден кейінгі дайындамалар соғу прессіне немесе штамптау пресіне орналастырылуы керек және металдың ішкі түйірлерін тазарту және жалпы беріктікті жақсарту үшін соғу арқылы қалыптау керек.
Тесіктерді өңдеу: CNC бұрғылау станоктарын немесе өңдеу орталықтарын пайдаланып, болт саңылаулары, ілулі саңылаулар және ыстық мырышталған қамыт пластиналарының-басқа қосылу интерфейстері сызбаларға сәйкес дәл өңделеді. Оқшаулағыштардың, қысқыштардың және басқа жабдықтың болттарымен дәл сәйкестігін қамтамасыз ету үшін саңылау диаметрінің төзімділігі H12 (±0,15 мм) деңгейінде бақыланады және тесіктер арасындағы қателік ±0,5 мм-ден аз немесе оған тең. Өткір жиектерден туындаған кернеу концентрациясын болдырмау және мырыштау кезінде жабынның жиналуын болдырмау үшін тесік жиектері дөңгелектенеді (R 2 мм-ден үлкен немесе оған тең).
Жиектерді тегістеу: тегістеу дөңгелегі немесе жылтырату станогының көмегімен тегістеуіштерді, жарқырауды және өңдеу белгілерін кетіру үшін байланыстырушы пластинаның кесілген жиектерін, саңылауларын және беттерін тегістеңіз; жалғау пластинасының тегістік қателігі 2мм/м-ден аз немесе оған тең болуын қамтамасыз ету үшін деформацияланған бөліктерді пішінін өзгертіңіз және түзетіңіз.
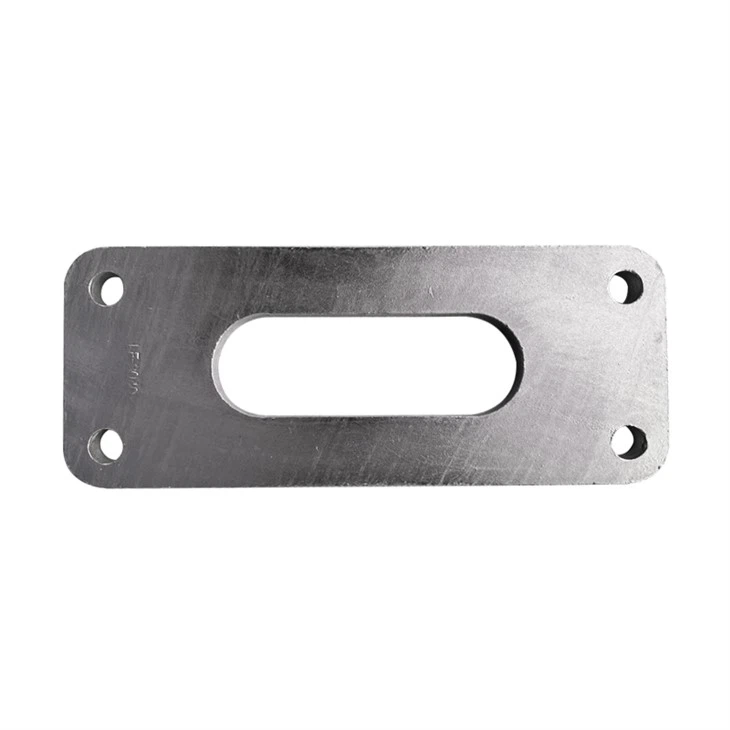
Сілтілі майсыздандыру: Беткі майды, кесу сұйықтығын және шаңды кетіру үшін байланыстырушы пластинаны 60-80 градус температурада сілтілі майсыздандыру ыдысына 10-20 минутқа батырыңыз; қалдық май қалмауы үшін таза сумен мұқият шайыңыз. Тотты кетіруге арналған маринадтау: Майсыздандырылған байланыстырушы пластинаны 15-20% тұз қышқылын тұздауға арналған резервуарға 15-30 минутқа батырыңыз, беткі оксидті қақты, тотты және илемдеу тотығы қабығын кетіріңіз; белгілі бір жерлерде тоттың толық кетпеуін болдырмау үшін маринадтау кезінде үнемі араластырыңыз.
Флюспен өңдеу: Шайылған пластинаны 70-80 градус температурадағы флюс ваннасына салып, бетінде біркелкі флюсті пленка қалыптастыру үшін 3-5 минутқа батырыңыз. Бұл пленка ауаны оқшаулай алады және субстраттың қайталама тотығуын болдырмайды; ол сондай-ақ мырыш сұйықтығының беткі керілуін азайтып, мырыш сұйықтығының субстрат бетін біркелкі жабуға мүмкіндік береді.
Мырышқа батыру өңдеуі: Кептірілген байланыстырушы пластинаны мырыш сұйықтығына тігінен орналастыру үшін арнайы ілгішті пайдаланыңыз және мырыш сұйықтығы субстрат бетін толығымен сулап, металлургиялық байланыстырылған мырыш-темір қорытпасының қабатын + таза мырыш қабатын құрайтынына көз жеткізу үшін оны 3{1}}5 минутқа батырыңыз. Бұл сонымен қатар ыстық мырышталған қамыт тақталарындағы ең маңызды процесс.
Бақыланатын мырыш салқындату: мырыш{0}}батырылған пластиналар мырыш сұйықтығынан баяу көтеріледі және бетіндегі артық мырыш сұйықтығы жабын қалыңдығын бақылау үшін діріл ілгіш немесе ауа пышағы арқылы үрленеді; содан кейін олар жабын кристалдарын тазартатын және қаттылық пен тозуға төзімділікті жақсартатын жылдам салқындату үшін салқындатқыш су ыдысына орналастырылады;
Тазалау және жылтырату: Салқындағаннан кейін тегіс бетті қамтамасыз ету үшін ыстық мырышталған қамыт тақтайшаларының бетіндегі мырыш түйіндерін, мырыш тыртықтарын және бекітпе іздерін тазалау үшін сым щеткасын немесе тегістеу дөңгелегін пайдаланыңыз; болтты енгізуге әсер ететін жабынның жиналуын болдырмау үшін саңылауларды қайталама тазалауды орындаңыз.





